Principio de funcionamiento y características del sistema de transporte de polvo de silo de ceniza v
HeadPowder, una destacada empresa de ingeniería con sede en Shandong, China, se especializa en el diseño e implementación de sistemas eficientes de transporte de polvo para aplicaciones industriales. Este artículo ofrece una descripción detallada del principio de funcionamiento y las principales características del sistema de transporte de polvo de silo de ceniza volante, destacando su importancia en los procesos industriales modernos.
Contexto empresarial y experiencia técnica

Shandong HeadPowder Engineering Co., Ltd. se ha posicionado como un proveedor confiable de soluciones avanzadas de manejo de materiales. Con un enfoque en la innovación y fiabilidad, la empresa ofrece sistemas personalizados adaptados a las necesidades específicas de clientes en diversos sectores, incluyendo generación de energía, construcción y gestión ambiental. El sistema de transporte de polvo de silo de ceniza volante es un ejemplo clave de su experiencia en el manejo de materiales a granel con precisión y eficiencia.
Principio de funcionamiento del sistema de transporte de polvo de silo de ceniza volante
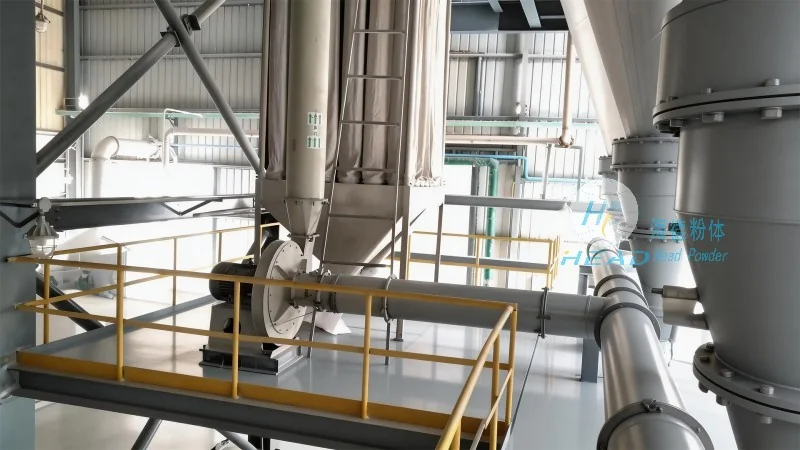
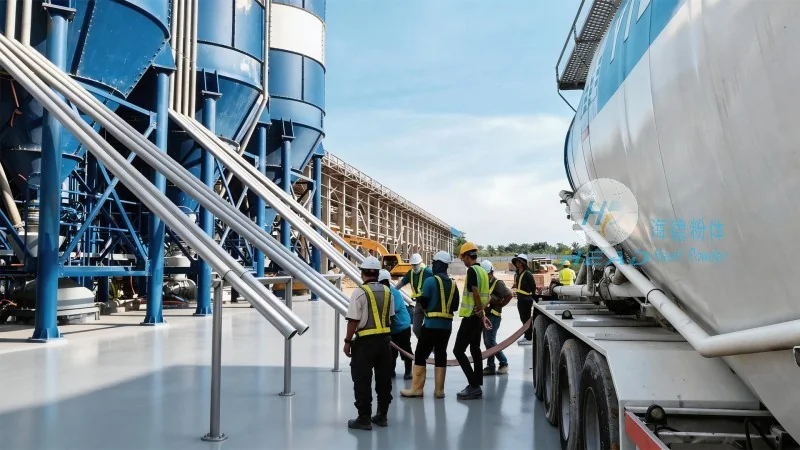
El sistema de transporte de polvo de silo de ceniza volante funciona según un principio de transporte neumático o mecánico, dependiendo de los requisitos específicos de diseño y aplicación. Normalmente, el sistema consta de un silo de ceniza volante, una tubería de transporte y una unidad de control. El proceso comienza con el almacenamiento de la ceniza volante en el silo, donde se mantiene en condiciones controladas para evitar la acumulación de humedad y la aglomeración. Cuando el sistema se activa, la ceniza volante es extraída del silo y transportada a través de la tubería hasta el destino deseado, como un sitio de eliminación o una instalación de procesamiento. El mecanismo de transporte puede implicar presión positiva (aire o gas) para empujar el material a través de la tubería, o presión negativa (aspiración) para tirarlo, dependiendo de la configuración del sistema. La unidad de control monitorea la velocidad de flujo, la presión y otros parámetros para garantizar una operación fluida y constante, evitando obstrucciones y manteniendo la eficiencia del sistema.
Características clave del sistema de transporte de polvo de silo de ceniza volante
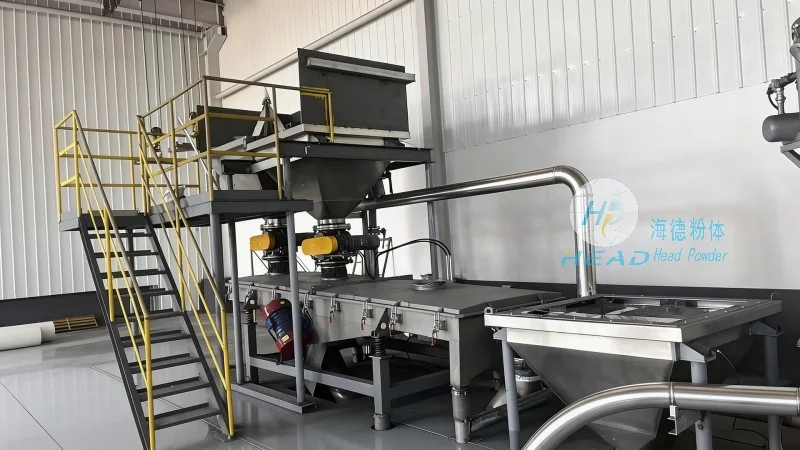
El sistema de transporte de polvo del silo de ceniza voladora se caracteriza por varias características clave que mejoran su rendimiento y fiabilidad. En primer lugar, el sistema está diseñado para un transporte de alta capacidad, capaz de manejar grandes volúmenes de ceniza voladora con poco tiempo de inactividad. Esto se logra mediante el uso de materiales y componentes robustos que pueden resistir la naturaleza abrasiva de la ceniza voladora, asegurando una durabilidad a largo plazo. En segundo lugar, el sistema incorpora tecnología de control avanzada, permitiendo una regulación precisa del proceso de transporte. Esto incluye funciones como accionadores de velocidad variable, sensores de presión y medidores de flujo, que permiten a los operadores ajustar los parámetros del sistema en tiempo real para optimizar el rendimiento. En tercer lugar, el sistema está equipado con funciones de seguridad para prevenir accidentes y garantizar el cumplimiento de las normas industriales. Estas podrían incluir válvulas de cierre de emergencia, dispositivos de alivio de presión y sistemas de monitoreo que alertan a los operadores sobre cualquier anomalía en el funcionamiento del sistema. Además, el sistema está diseñado para una fácil mantenimiento y reparación, con componentes accesibles e instrucciones operativas claras, reduciendo los costos generales de mantenimiento y aumentando la disponibilidad del sistema.
Beneficios y Aplicaciones
El sistema de transporte de polvo del silo de ceniza voladora ofrece numerosos beneficios para las operaciones industriales, especialmente en el sector de generación de energía, donde la ceniza voladora es un subproducto de la combustión de carbón. Al transportar eficientemente la ceniza voladora desde el silo hasta el sitio de eliminación o utilización, el sistema reduce la necesidad de manipulación manual, que es tanto laboriosa como peligrosa. El sistema también minimiza el impacto ambiental al evitar la liberación de ceniza voladora en la atmósfera, cumpliendo así con las regulaciones ambientales. Además, el sistema mejora la eficiencia operativa al reducir el tiempo de transporte y mejorar el rendimiento general del proceso. El sistema se utiliza ampliamente en plantas de energía, fábricas de cemento y sitios de construcción, donde la manipulación de materiales a gran escala es un aspecto crítico del proceso de producción.