Principio de funcionamiento y características del sistema de transporte de polvo con bomba de caja m
Este artículo ofrece una explicación detallada sobre el principio de funcionamiento y las principales características de los sistemas de transporte de polvo con bomba de caja medidora, que son ampliamente utilizados en aplicaciones industriales para un transporte eficiente y confiable de polvo. El sistema, a menudo asociado con la marca "headpowder" de Shandong HeadPowder Engineering Co., Ltd., de China, representa una solución sofisticada para manejar polvos a granel en diversas industrias.
Principio de funcionamiento del sistema de bomba de caja medidora
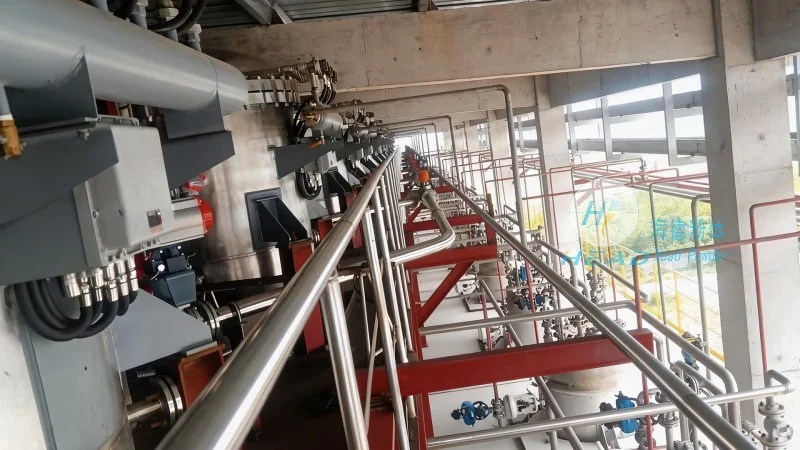
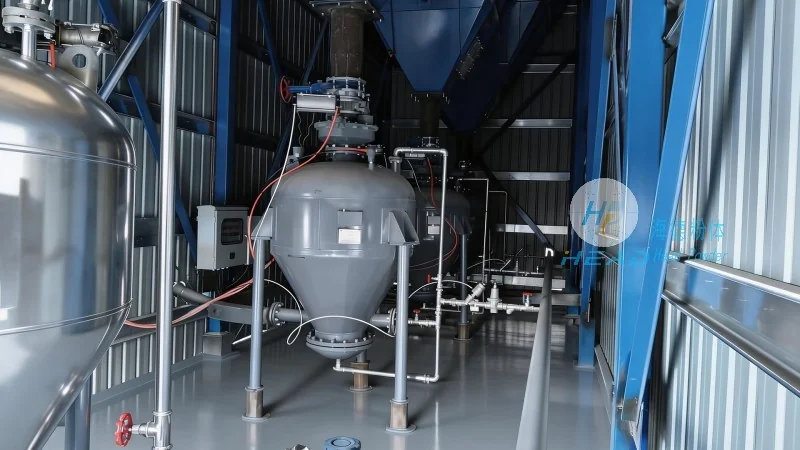
La bomba de caja medidora funciona según un principio que combina las funciones de una caja y una bomba, permitiendo un control preciso del flujo de polvo. En su esencia, el sistema consta de una tolva o caja donde se almacena el polvo, un mecanismo de bomba que extrae el material de la caja y un sistema de descarga que lleva el polvo al lugar destino. El proceso generalmente incluye los siguientes pasos: primero, el polvo se introduce en la caja, donde se acumula por gravedad. Luego, la bomba, que suele ser de tipo diáfragma o pistón, crea un vacío o presión para extraer el polvo de la caja a la cámara de la bomba. A medida que la bomba funciona, descarga el polvo a través de una tubería hasta el destino. La función de medida se logra mediante parámetros ajustables como la velocidad de la bomba, la presión y el nivel de polvo en la caja, lo que permite un control preciso del caudal. Esta precisión es crucial para aplicaciones que requieren dosis o caudales constantes, como en el procesamiento químico, la producción alimentaria o la fabricación farmacéutica.
Características clave del sistema de transporte de polvo con bomba de caja medidora
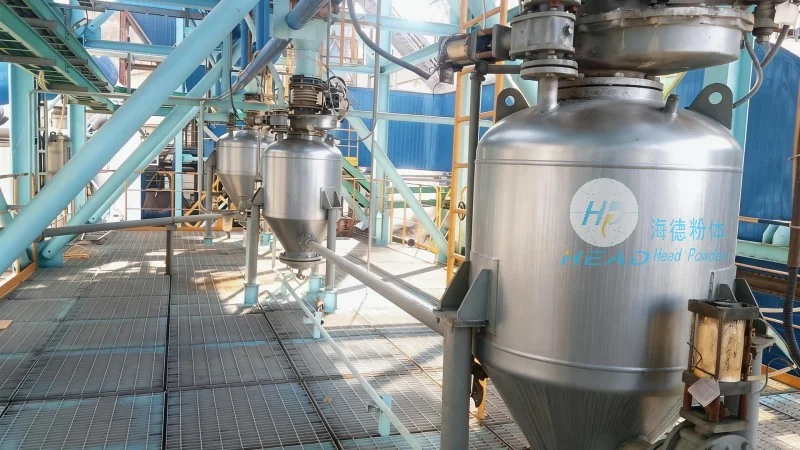
Los sistemas de bomba de contenedor de medidora de HeadPowder están diseñados con varias características destacadas que mejoran su rendimiento y versatilidad. Una de las principales características es la capacidad de manejar una amplia gama de tipos de polvo, desde polvos finos hasta gránulos más grandes, sin obstrucciones ni degradación. La robusta estructura del sistema, generalmente hecha de materiales resistentes a la corrosión como el acero inoxidable, garantiza durabilidad y longevidad, incluso en entornos industriales adversos. Otra característica importante es la capacidad de medidora integrada, que permite un control preciso del caudal de polvo. Esto se logra a través de sistemas de control avanzados que pueden ajustar el funcionamiento de la bomba según la retroalimentación en tiempo real de los sensores que monitorean el nivel o el caudal del contenedor. El sistema también ofrece flexibilidad en términos de opciones de descarga, con opciones para descarga directa por tubería o conexión a equipos posteriores como mezcladores o reactores. Además, la bomba de contenedor de medidora es conocida por sus bajas necesidades de mantenimiento, ya que el mecanismo de la bomba está diseñado para minimizar el desgaste, reduciendo tiempos de inactividad y costos operativos. La eficiencia energética del sistema es otra característica notable, con diseños optimizados de bomba que utilizan menos energía mientras mantienen altos caudales. Estas características en conjunto hacen que la bomba de contenedor de medidora sea una opción ideal para industrias que exigen fiabilidad, precisión y eficiencia en el manejo de polvo.
Aplicaciones y beneficios en entornos industriales
El sistema de transporte de polvo con bomba de contador de la empresa Shandong HeadPowder Engineering Co., Ltd. tiene aplicaciones en diversas industrias donde el transporte de polvos a granel es esencial. En la industria química, se utiliza para transportar materias primas y productos terminados, asegurando una calidad constante y evitando la contaminación. En el sector de alimentos y bebidas, el sistema se emplea para manejar ingredientes como harina, azúcar o especias, manteniendo estándares de higiene y evitando la contaminación cruzada. La industria farmacéutica se beneficia de la capacidad del sistema para manejar polvos sensibles, como los ingredientes activos farmacéuticos (APIs), con precisión y con un mínimo riesgo de degradación del producto. Otras aplicaciones incluyen las industrias del cemento y la construcción, donde el sistema transporta eficientemente materias primas como piedra caliza o arena, y el sector agrícola, donde maneja fertilizantes o semillas. Los beneficios de usar este sistema incluyen un mejor control del proceso, reducción de residuos de materiales y mayor seguridad debido al diseño cerrado que minimiza la exposición al polvo. Además, la capacidad del sistema para manejar diferentes tipos de polvos sin modificaciones lo hace una solución versátil para diversas necesidades industriales.
Conclusión y panorama de la empresa
En conclusión, el sistema de transporte de polvo con bomba de contador es una solución altamente efectiva y confiable para el transporte de polvos a granel, ofreciendo control preciso y operación eficiente. Desarrollado por Shandong HeadPowder Engineering Co., Ltd., una empresa con sede en China, este sistema combina ingeniería avanzada con un diseño práctico para satisfacer las demandas de las aplicaciones industriales modernas. El principio de funcionamiento, que integra un mecanismo de contenedor y bomba, permite un medido preciso y tasas de flujo consistentes, mientras que características clave como durabilidad, flexibilidad y baja mantenimiento lo hacen la opción preferida para industrias de todo el mundo. Como líder en tecnología de manejo de polvos, HeadPowder continúa innovando y proporcionando soluciones que mejoran la productividad y la seguridad en los procesos industriales. La capacidad del sistema para manejar una amplia gama de polvos y su integración con sistemas de control aseguran que siga siendo un activo valioso para cualquier instalación que requiera un transporte eficiente de polvos.