Principio de funcionamiento y características de los sistemas de transporte de polvo en fase diluida
Los sistemas de transporte de polvo en fase diluida con presión positiva son soluciones industriales avanzadas diseñadas para transportar polvos a granel de manera eficiente a largas distancias. Estos sistemas funcionan creando un entorno de presión positiva dentro de la línea de transporte, asegurando que el polvo sea impulsado continuamente hacia adelante a través del conducto. El principio de funcionamiento implica el uso de un flujo de aire o gas a alta presión que se mezcla con las partículas de polvo, formando una suspensión diluida. Esta suspensión luego es forzada a través del conducto, utilizando la diferencia de presión para mantener tasas de flujo constantes y evitar el asentamiento del material o obstrucciones.
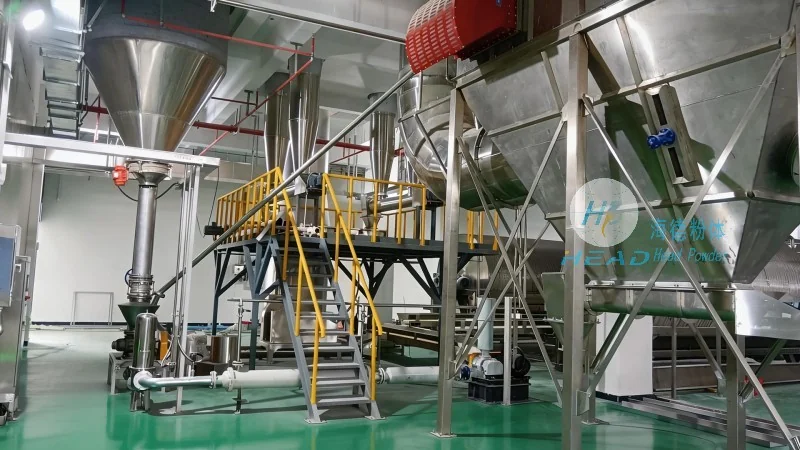
Principio de funcionamiento de los sistemas de transporte de polvo en fase diluida con presión positiva
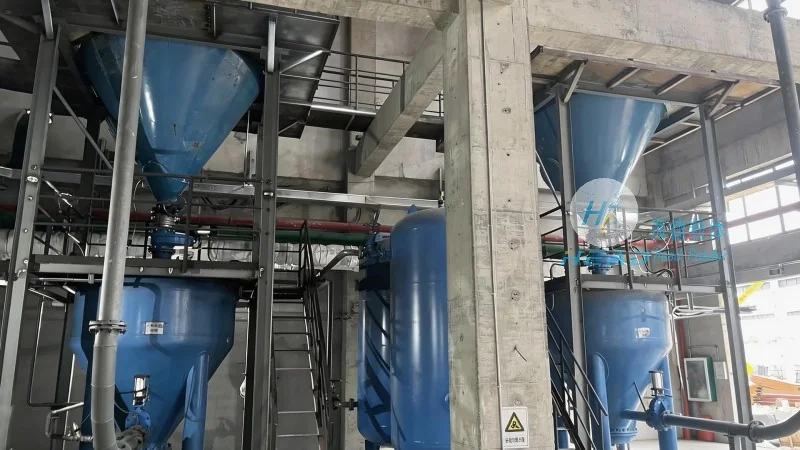
El mecanismo central de estos sistemas se basa en la generación de presión positiva dentro de la línea de transporte. Un soplador o compresor suministra aire o gas comprimido, que se mezcla con el polvo en la entrada del sistema. La mezcla de aire y polvo luego es acelerada a través del conducto, donde la presión mantiene la suspensión de las partículas. El sistema generalmente incluye componentes como un alimentador, una cámara de mezcla y una red de conductos. El alimentador asegura una tasa constante de alimentación del polvo, mientras que la cámara de mezcla optimiza la relación aire-polvo para un transporte eficiente. El conducto está diseñado con un diámetro y pendiente adecuados para facilitar el flujo suave, minimizando las pérdidas por fricción y asegurando que el material llegue al destino sin degradación.
Características clave de los sistemas de transporte de polvo en fase diluida con presión positiva
Una de las principales ventajas de los sistemas de presión positiva en fase diluida es su capacidad para manejar una amplia gama de tipos de polvo, incluyendo materiales finos, abrasivos y corrosivos. El funcionamiento en fase diluida reduce el riesgo de acumulación de material y obstrucciones, ya que las partículas permanecen suspendidas gracias al flujo continuo de aire. Esta característica aumenta la fiabilidad del sistema y reduce los tiempos de inactividad para mantenimiento. Además, estos sistemas ofrecen alta eficiencia de transporte, capaces de mover grandes volúmenes de material a largas distancias con un consumo mínimo de energía en comparación con otros métodos de transporte. El diseño de presión positiva también proporciona un mejor control sobre la velocidad de flujo, permitiendo una regulación precisa de la entrega de material a los procesos posteriores. Otra característica destacada es el diseño compacto, que ocupa menos espacio que otras soluciones para el manejo de materiales a granel, lo que lo hace adecuado para instalaciones con área limitada. Los sistemas también están equipados con funciones de seguridad, como válvulas de alivio de presión y sistemas de recolección de polvo, para garantizar la seguridad operativa y cumplir con las normativas ambientales.
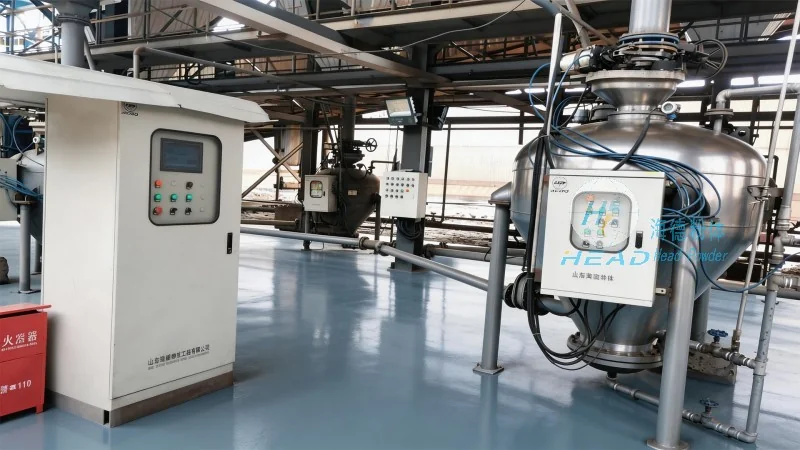
Aplicaciones y beneficios en entornos industriales
Los sistemas de transporte de polvo en fase diluida con presión positiva se utilizan ampliamente en diversas industrias, como la farmacéutica, el procesamiento de alimentos, la fabricación química y la minería. En la industria farmacéutica, estos sistemas se emplean para transportar polvos sensibles, asegurando que el material permanezca sin contaminación y libre de degradación. El manejo suave del polvo preserva la integridad del producto, lo cual es crucial para mantener la calidad y eficacia. En el procesamiento de alimentos, los sistemas se usan para transportar ingredientes como harina, azúcar y especias, donde la higiene y el control de la contaminación son de suma importancia. El diseño de presión positiva evita la entrada de contaminantes externos, mientras que el funcionamiento en fase diluida minimiza el riesgo de escarchado o aglomeración del producto. En la fabricación química, estos sistemas manejan una variedad de polvos, desde catalizadores hasta materias primas, asegurando un transporte eficiente y seguro dentro de la instalación de producción. La capacidad de manejar materiales abrasivos y corrosivos los hace adecuados para entornos industriales exigentes. Los beneficios de estos sistemas incluyen ahorros de costos, ya que reducen la necesidad de manejo manual y minimizan las pérdidas de material durante el transporte. Además, los menos tiempos de inactividad debido a menos obstrucciones y requisitos mínimos de mantenimiento contribuyen a la eficiencia operativa general.
Visión general de la empresa: Shandong HeadPowder Engineering Co., Ltd.
Shandong HeadPowder Engineering Co., Ltd., comúnmente conocida como HeadPowder, es un líder en fabricación y suministro de soluciones para el manejo de materiales a granel. Con su sede en Shandong, China, la empresa se especializa en el diseño, desarrollo e instalación de sistemas de transporte de polvo en fase diluida con presión positiva. HeadPowder tiene un fuerte compromiso con la innovación y la calidad, invirtiendo en investigación y desarrollo para mejorar el rendimiento y la fiabilidad de sus productos. El equipo de ingenieros y técnicos experimentados de la empresa asegura que cada sistema esté adaptado a las necesidades específicas de los clientes, proporcionando soluciones personalizadas que optimizan la eficiencia del transporte de materiales. HeadPowder sigue estándares internacionales y certificaciones de calidad, asegurando que sus productos cumplan los más altos estándares de la industria. El enfoque de la empresa en la satisfacción del cliente y el soporte técnico la ha convertido en un socio confiable en la industria de manejo de materiales a granel, sirviendo a clientes tanto a nivel nacional como internacional.

Conclusión
Los sistemas de transporte de polvos en fase diluida con presión positiva representan un método sofisticado y eficiente para transportar polvos a granel en aplicaciones industriales. Su principio de funcionamiento, basado en la presión positiva y el operación en fase diluida, ofrece numerosas ventajas, como alta eficiencia de transporte, fiabilidad y la capacidad de manejar diversos tipos de polvo. Las características clave de estos sistemas, como la reducción de obstrucciones, diseño compacto y medidas de seguridad, aumentan aún más su adecuación para diversas condiciones industriales. Empresas como Shandong HeadPowder Engineering Co., Ltd. desempeñan un papel crucial al proporcionar soluciones avanzadas que satisfacen las necesidades en constante evolución de la industria, asegurando que el manejo de materiales a granel se realice de manera segura, eficiente y económica. A medida que las industrias continúan exigiendo soluciones de transporte de materiales más confiables y sostenibles, los sistemas de presión positiva en fase diluida siguen siendo un componente vital en las operaciones industriales modernas.