Consideraciones de Diseño para un Sistema de Transporte Neumático de Polvo de Glucosa
Shandong HeadPowder Engineering Co., Ltd., un proveedor líder en soluciones de manejo de materiales, se especializa en el diseño e implementación de sistemas avanzados de transporte neumático. Con un enfoque en eficiencia, confiabilidad y seguridad, la experiencia de la empresa radica en crear sistemas personalizados para diversas aplicaciones industriales, incluido el transporte de polvo de glucosa. Este artículo describe las principales consideraciones de diseño esenciales para optimizar el rendimiento de un sistema de transporte neumático de polvo de glucosa.
Comprendiendo los Principios Fundamentales del Transporte Neumático para Polvo de Glucosa
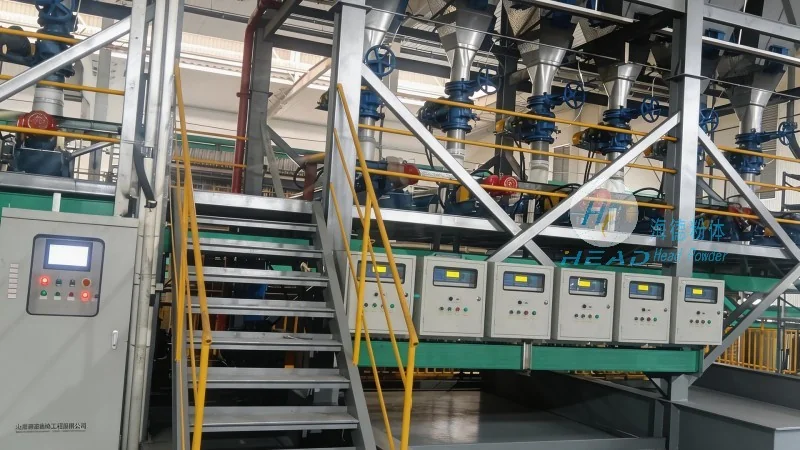
Los sistemas de transporte neumático utilizan aire u otros gases para transportar materiales a granel como el polvo de glucosa desde una ubicación a otra. Para el polvo de glucosa, que es un material fino y higroscópico, el diseño debe abordar desafíos específicos como el control de polvo, la consistencia del flujo de material y la eficiencia del sistema. La elección del método de transporte—ya sea fase diluida o fase densa—desempeña un papel crítico en la determinación de la efectividad del sistema. Los sistemas de fase diluida usan aire de alta velocidad para mover partículas, mientras que los sistemas de fase densa emplean velocidades más bajas con mayor concentración de material, ofreciendo ventajas en el control del impacto de las partículas y la reducción de la degradación del producto. La selección del método adecuado depende de factores como las propiedades del material, la distancia requerida y la capacidad deseada del sistema.
Principales Consideraciones de Diseño para Sistemas de Transporte Neumático de Polvo de Glucosa
Se deben considerar varios factores críticos al diseñar un sistema de transporte neumático de polvo de glucosa para garantizar un rendimiento óptimo y larga vida útil. Primero, las propiedades físicas del material, incluyendo la distribución de tamaño de partículas, contenido de humedad y densidad, influyen directamente en el diseño del sistema. Para el polvo de glucosa, que suele ser fino y higroscópico, un control adecuado de la humedad es esencial para evitar el aglomeramiento o recristalización, lo que puede llevar a obstrucciones y ineficiencias del sistema. El sistema debe diseñarse para mantener niveles constantes de humedad, a menudo a través de unidades integradas de secado o acondicionamiento.
Segundo, la selección de equipos de manejo de aire es de suma importancia. El soplador o compresor debe proporcionar volumen y presión suficientes de aire para mover el polvo de glucosa de manera eficiente sin causar un consumo excesivo de energía. El tipo de soplador—como el soplador rotativo, centrífugo o de desplazamiento positivo—influye en el rendimiento del sistema y los requisitos de mantenimiento. Para el polvo de glucosa, a menudo se prefiere un soplador de desplazamiento positivo debido a su capacidad para mantener una presión y flujo constantes, incluso con cargas variables de material.
Tercero, el diseño de la línea de transporte y los componentes asociados, incluidas tuberías, codos y válvulas, es crucial. El material de construcción de estos componentes debe ser compatible con el polvo de glucosa para evitar contaminación o corrosión. El acero inoxidable o materiales de calidad alimentaria son comúnmente utilizados para asegurar que el producto permanezca puro y cumpla con los estándares regulatorios. Además, el sistema debe incorporar características como filtros de aire y colectores de polvo para gestionar las partículas en el aire y mantener un entorno limpio, lo cual es vital para aplicaciones de calidad alimentaria.

Cuarto, los mecanismos de control y monitoreo del sistema son esenciales para la eficiencia operativa y la seguridad. Los controles automatizados permiten ajustes en tiempo real de la presión de aire, la tasa de flujo y el suministro de material, asegurando un funcionamiento fluido y evitando sobrecarga o subflujo. Los sensores y alarmas pueden detectar obstrucciones, caídas de presión u otras anomalías, permitiendo intervenciones inmediatas para evitar paradas del sistema. Para aplicaciones de polvo de glucosa, donde la calidad del producto es primordial, estos controles ayudan a mantener características consistentes del producto y prevenir contaminación.
Optimizando el Rendimiento y la Confiabilidad del Sistema
Optimizar un sistema de transporte neumático de polvo de glucosa implica equilibrar varios factores para lograr la máxima eficiencia y mínima mantenimiento. El mantenimiento regular es crítico para asegurar que el sistema funcione al máximo de su rendimiento. Esto incluye limpiar los filtros de aire, inspeccionar las tuberías en busca de obstrucciones y verificar el estado del soplador y otros componentes. El sistema debe diseñarse con acceso fácil a los puntos de mantenimiento para facilitar las inspecciones y reparaciones rutinarias.
La eficiencia energética es otra consideración clave. Al seleccionar el tipo adecuado de soplador y optimizar el flujo de aire, el sistema puede reducir el consumo de energía sin comprometer el rendimiento. Por ejemplo, usar un accionador de frecuencia variable (VFD) para ajustar la velocidad del soplador según la demanda puede reducir significativamente los costos de energía mientras mantiene la respuesta del sistema.
La confiabilidad se mejora mediante redundancia y sistemas de respaldo. Para aplicaciones críticas, incorporar un soplador secundario o fuente de energía de respaldo puede evitar interrupciones en el transporte de material. Además, el sistema debe diseñarse con mecanismos de seguridad, como válvulas de cierre automáticas, para evitar derrames de material o contaminación ambiental en caso de emergencia.
Diseño Específico para el Manejo de Polvo de Glucosa
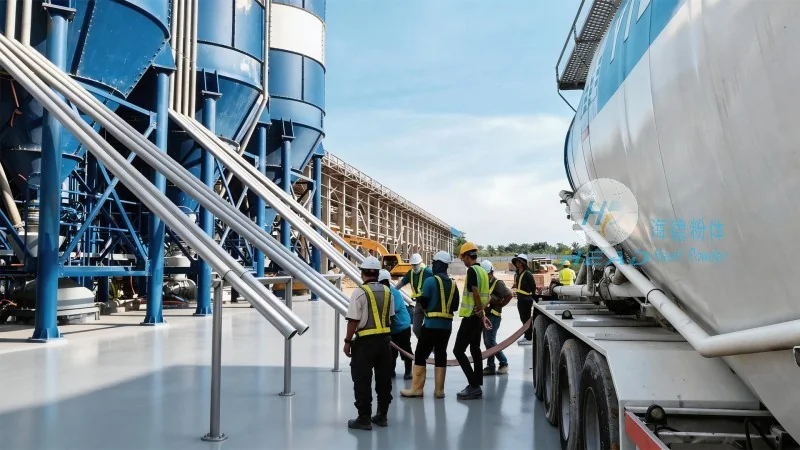
El diseño de un sistema de transporte neumático de polvo de glucosa debe adaptarse a la aplicación específica, ya sea para una planta de fabricación, una instalación de almacenamiento o un centro de distribución. Por ejemplo, en una planta farmacéutica o de procesamiento de alimentos, el sistema debe cumplir con estrictos estándares de higiene y seguridad. Esto puede implicar el uso de accesorios sanitarios, superficies fáciles de limpiar y sistemas de bucle cerrado para evitar contaminación cruzada.
En un entorno industrial a gran escala, el sistema puede necesitar manejar grandes cantidades de polvo de glucosa a largas distancias. En tales casos, el diseño puede incluir múltiples líneas de transporte, silos de almacenamiento intermedios y sistemas de alimentación automatizados para garantizar un funcionamiento continuo. El sistema también debe ser escalable, permitiendo expansión futura a medida que crecen las necesidades de producción.
Para aplicaciones que requieren dosificación o mezcla precisa, el sistema puede incorporar equipos adicionales como alimentadores o mezcladores. Estos componentes trabajan en conjunto con el sistema de transporte neumático para asegurar un suministro preciso de material y una calidad del producto constante. La integración de estos sistemas requiere planificación cuidadosa para evitar cuellos de botella y garantizar un funcionamiento fluido.