Principio de funcionamiento y características de los sistemas de transporte de polvo de chocolate
Los sistemas de transporte de polvo de chocolate son esenciales en la industria de procesamiento alimentario, especialmente para manejar y transportar eficientemente el polvo de chocolate. Estos sistemas están diseñados para garantizar que el polvo de chocolate se mueva de manera segura y eficiente desde el almacén hasta el equipo de procesamiento, manteniendo la calidad del producto y evitando contaminaciones. Las siguientes secciones explorarán los principios de funcionamiento y las principales características de tales sistemas, proporcionando información sobre su funcionalidad y beneficios.
Principio de funcionamiento de los sistemas de transporte de polvo de chocolate

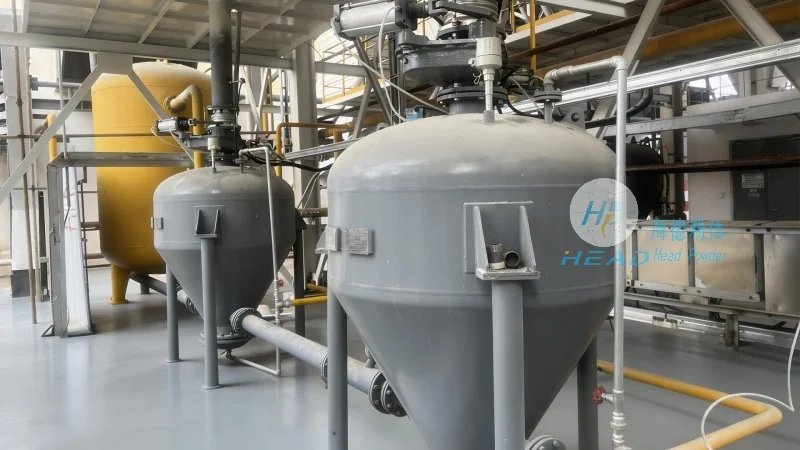
El principio fundamental de los sistemas de transporte de polvo de chocolate implica el uso de varios mecanismos para transportar polvo de chocolate a granel. Estos sistemas generalmente emplean métodos neumáticos o mecánicos para mover el polvo. Los sistemas de transporte neumático utilizan presión de aire para crear un flujo de polvo a través de tuberías, mientras que los sistemas mecánicos emplean transportadores de tornillo, transportadores de banda o ascensores de cubos. La elección del método depende de factores como el tipo de polvo de chocolate, la distancia requerida de transporte y el nivel de control deseado en el proceso. En una configuración típica, el polvo de chocolate se recoge primero de silos o tolvas de almacenamiento y luego se introduce en el sistema de transporte. El sistema luego transporta el polvo al área de procesamiento, donde se utiliza en diversas aplicaciones como barritas de chocolate, dulces y bebidas. El principio de funcionamiento asegura que el polvo se mueva de manera controlada, minimizando el riesgo de formación de grumos, aglomeración o daño al producto. Esto es crucial para mantener la calidad y consistencia del polvo de chocolate, lo cual es vital para el sabor y textura del producto final.
Características clave de los sistemas de transporte de polvo de chocolate
Los sistemas de transporte de polvo de chocolate están equipados con varias características clave que mejoran su rendimiento y fiabilidad. Una de las características más importantes es la capacidad de manejar polvos finos sin causar obstrucciones o atascos. Esto se logra mediante el uso de componentes especializados como mangueras flexibles, válvulas rotativas y cierres de aire, que evitan que el polvo se adhiera a las superficies internas del sistema. Otra característica crítica es la capacidad del sistema para mantener una tasa de flujo constante, lo cual es esencial para preservar la calidad del polvo de chocolate. Esto se logra a menudo mediante el uso de accionadores de velocidad variable y medidores de flujo, que permiten al operador ajustar la velocidad de transporte según sea necesario. Además, muchos sistemas de transporte de polvo de chocolate están diseñados para ser higiénicos y fáciles de limpiar, lo cual es importante para cumplir con las regulaciones de seguridad alimentaria. Los sistemas suelen tener superficies lisas y no porosas, y componentes fáciles de eliminar, lo que los hace adecuados para usar en entornos de procesamiento de alimentos. Además, los sistemas a menudo están equipados con funciones de seguridad como válvulas de alivio de presión y botones de parada de emergencia, que ayudan a prevenir accidentes y garantizar la seguridad de los operadores. Estas características contribuyen colectivamente a la eficiencia y fiabilidad de los sistemas de transporte de polvo de chocolate, convirtiéndolos en un activo valioso en cualquier instalación de procesamiento de alimentos.

Información de la empresa: Shandong HeadPowder Engineering Co., Ltd.
Shandong HeadPowder Engineering Co., Ltd., comúnmente conocida como HeadPowder, es un fabricante líder de sistemas de transporte de polvo de chocolate y equipos relacionados. La compañía tiene su sede en Shandong, China, y ha proporcionado soluciones de transporte de alta calidad a la industria de procesamiento de alimentos durante muchos años. HeadPowder se especializa en diseñar y fabricar sistemas adaptados a las necesidades específicas de sus clientes, asegurando que los sistemas sean eficientes, fiables y económicos. Los productos de la compañía se utilizan ampliamente en la fabricación de chocolate, producción de dulces y otras aplicaciones de procesamiento de alimentos. HeadPowder se compromete a proporcionar soluciones innovadoras y sostenibles que satisfagan las necesidades en constante evolución de la industria, y continúa invirtiendo en investigación y desarrollo para mejorar sus productos y servicios. Con un fuerte enfoque en calidad y satisfacción del cliente, HeadPowder ha construido una reputación como socio confiable en la industria de procesamiento de alimentos.