Principio de funcionamiento y características de los sistemas de transporte de polvo alcalino indust
Los sistemas de transporte de polvo alcalino industrial son componentes esenciales en varios procesos industriales, especialmente en sectores que manejan materiales cáusticos como hidróxido de sodio, hidróxido de potasio y otros polvos alcalinos. Estos sistemas están diseñados para transportar estos polvos de manera segura y eficiente desde el almacenamiento hasta las unidades de procesamiento, garantizando la mínima pérdida de material y manteniendo la integridad operativa. Comprender el principio de funcionamiento y las principales características de tales sistemas es fundamental para las industrias que buscan optimizar sus operaciones de manejo de materiales y mejorar la productividad general.
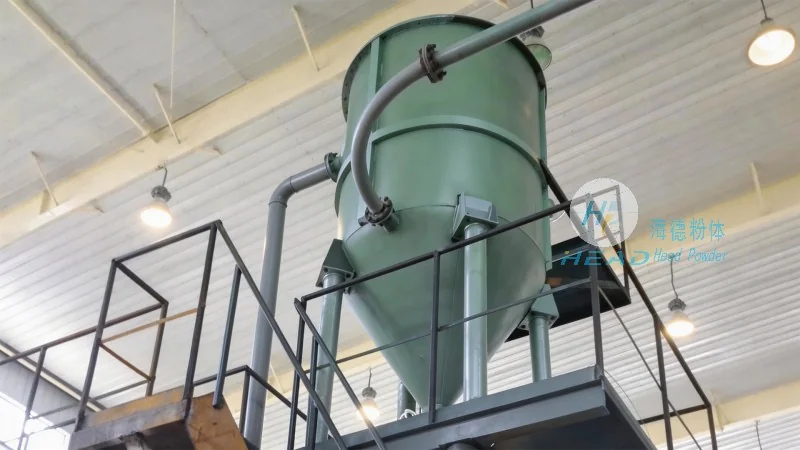
Principio de funcionamiento de los sistemas de transporte de polvo alcalino industrial
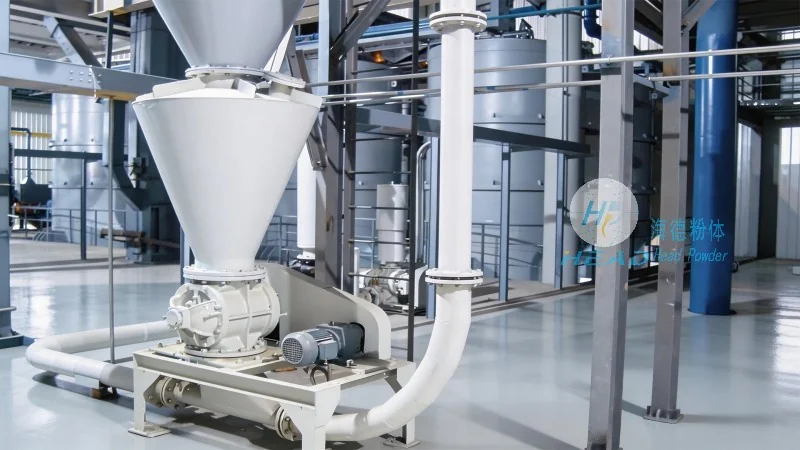
El principio central de funcionamiento de los sistemas de transporte de polvo alcalino industrial se basa en el uso de equipos especializados para mover los polvos en un entorno controlado. Normalmente, estos sistemas emplean una combinación de componentes como tolvas, alimentadores, transportadores y mecanismos de control. El proceso comienza con el almacenamiento del polvo alcalino en contenedores a granel o silos. Una tolva, a menudo equipada con una válvula de descarga o alimentador, regula el flujo de polvo hacia el sistema de transporte. Los alimentadores, como válvulas rotativas o alimentadores vibratorios, aseguran una tasa de alimentación constante y controlada, evitando sobrecarga o subcarga del transportador. El propio transportador, que puede ser un sistema neumático (con ayuda de aire), un transportador de tornillo o un transportador de banda, transporta el polvo desde la tolva hasta la unidad de procesamiento. Los sistemas de transporte neumático utilizan aire comprimido para crear un flujo de polvo a través de una tubería, mientras que los transportadores mecánicos dependen de tornillos rotativos o bandas para mover el material. Los sistemas de control, incluidos sensores y dispositivos de automatización, monitorean la tasa de flujo, la presión y la temperatura para mantener una operación óptima y prevenir problemas como obstrucciones o degradación del material.
Características clave de los sistemas de transporte de polvo alcalino industrial

Los sistemas de transporte de polvo alcalino industrial se caracterizan por varias características clave que los hacen adecuados para manejar materiales corrosivos. En primer lugar, la alta eficiencia es una característica principal, ya que estos sistemas están diseñados para minimizar la pérdida de material y maximizar el rendimiento. Los mecanismos de alimentación controlada y los diseños eficientes de los transportadores aseguran que los polvos se transporten con mínima degradación, preservando su calidad y reactividad. En segundo lugar, la seguridad y la fiabilidad son de suma importancia. Los polvos alcalinos pueden ser corrosivos y peligrosos, por lo que los sistemas están equipados con características como diseños a prueba de explosiones, sistemas de supresión de polvo y medidas de contención de material para evitar exposición y contaminación ambiental. Además, la versatilidad es una característica destacada, ya que estos sistemas pueden manejar una amplia gama de tamaños de partículas y densidades de masa, lo que los hace adaptables a diversas aplicaciones industriales. La capacidad de ajustar las velocidades de alimentación y los transportadores permite flexibilidad para satisfacer diferentes requisitos de procesamiento. En tercer lugar, la eficiencia energética es a menudo un factor clave, ya que los sistemas modernos incorporan tecnologías de ahorro de energía como accionadores de frecuencia variable (VFDs) y gestión optimizada del flujo de aire. Estas características no solo reducen los costos operativos, sino que también contribuyen a prácticas industriales sostenibles. Finalmente, la facilidad de mantenimiento es una característica importante, ya que los sistemas están diseñados con componentes accesibles y diseños modulares, permitiendo reparaciones rápidas y tiempo de inactividad mínimo. El mantenimiento regular se facilita mediante interfaces amigables y herramientas de diagnóstico, asegurando que el sistema permanezca en óptimas condiciones.
Acerca de Shandong HeadPowder Engineering Co., Ltd.
Shandong HeadPowder Engineering Co., Ltd., comúnmente conocida como HeadPowder, es un líder en la fabricación y suministro de soluciones para el manejo de polvo industrial. HeadPowder se especializa en diseñar, fabricar e instalar sistemas de transporte adaptados a las necesidades específicas de las industrias que manejan polvo alcalino y otros materiales a granel. Con un fuerte compromiso con la calidad y la innovación, HeadPowder se ha establecido como un socio confiable en los sectores químico, farmacéutico y procesamiento de alimentos. La sede de la empresa se encuentra en Shandong, China, donde utiliza tecnología avanzada y equipos de ingeniería experimentados para desarrollar soluciones de vanguardia. Los productos de HeadPowder son conocidos por su durabilidad, eficiencia y cumplimiento con los estándares de la industria, garantizando un rendimiento fiable en entornos industriales exigentes. Al centrarse en las necesidades del cliente y en la mejora continua, HeadPowder busca proporcionar soluciones sostenibles y efectivas para el manejo de polvo que mejoran la eficiencia operativa y la seguridad de sus clientes.