Principio de funcionamiento y características del transporte de polvo en fase diluida a presión nega
HeadPowder, una empresa de ingeniería profesional con sede en Shandong, China, se especializa en proporcionar soluciones avanzadas para sistemas de manejo y transporte de polvo. Con un enfoque en la innovación y la eficiencia, la empresa se ha establecido como proveedor líder de tecnología de transporte de polvo en fase diluida a presión negativa. Este artículo explora el principio de funcionamiento y las principales características de este proceso industrial crucial.
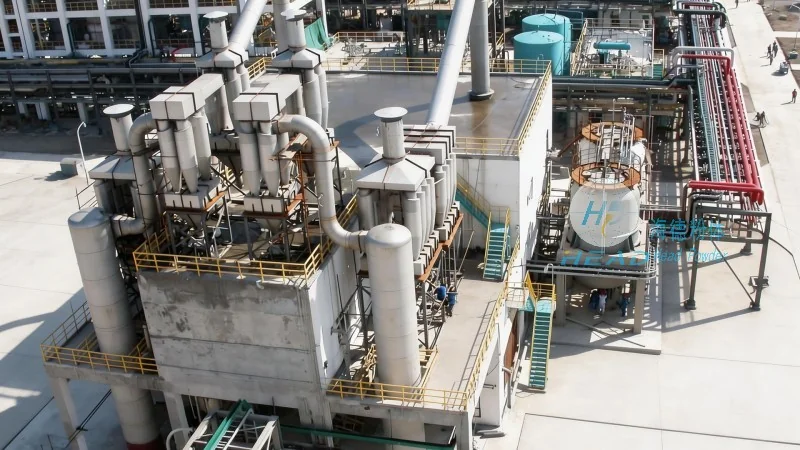
Acerca de HeadPowder: Un proveedor líder de soluciones para transporte de polvo
HeadPowder Engineering Co., Ltd. tiene su sede en Shandong, China. La empresa ha ganado una sólida reputación en la industria al ofrecer sistemas de transporte de polvo de alta calidad y confiables, adaptados a las necesidades de diversos sectores, incluyendo farmacéutica, química, procesamiento de alimentos, entre otros. Al combinar experiencia en diseño de ingeniería, fabricación e instalación, HeadPowder asegura que sus clientes reciban soluciones que cumplen estrictos estándares industriales y requisitos operativos.
Principio de funcionamiento del transporte de polvo en fase diluida a presión negativa
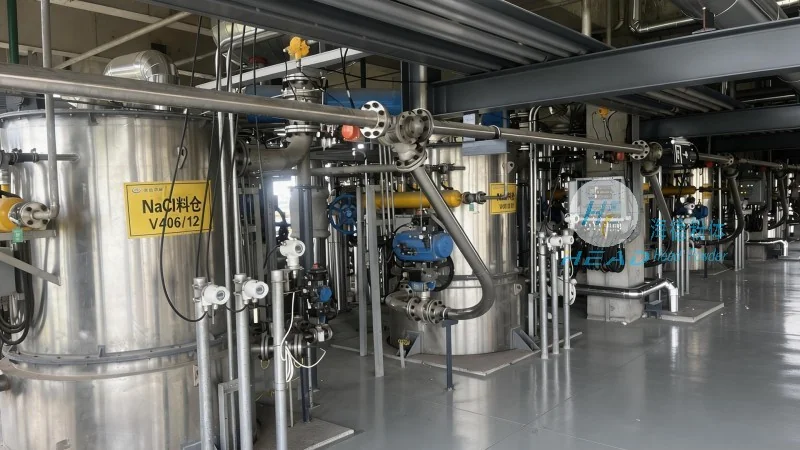
El transporte de polvo en fase diluida a presión negativa funciona creando un vacío dentro del sistema de transporte, lo que atrae aire y partículas de polvo hacia el conducto. El sistema generalmente consiste en una bomba de vacío (o ventilador), una serie de conductos y un tolva de recepción. A medida que se aplica el vacío, el aire y la mezcla de polvo son extraídos del punto de origen (como un silo o tolva) y transportados a través del conducto hasta el destino. La clave de este proceso es la fase diluida, donde el polvo está suspendido en la corriente de aire, permitiendo un transporte eficiente y con baja resistencia. La velocidad del flujo de aire se controla cuidadosamente para garantizar que las partículas de polvo permanezcan suspendidas sin sedimentarse ni causar obstrucciones. Este método es particularmente efectivo para transportar polvos finos o cohesivos a largas distancias con poco consumo de energía.
Características clave del transporte de polvo en fase diluida a presión negativa
Uno de los principales beneficios del transporte de polvo en fase diluida con presión negativa es su eficiencia energética. Al utilizar un vacío para atraer el material en lugar de empujarlo con presión positiva, el sistema requiere menos energía para operar, lo que resulta en costos de operación más bajos. Además, este método reduce el desgaste de la equipos, ya que el polvo está suspendido en el aire en lugar de ser forzado a través del conducto bajo alta presión. Esto conduce a una mayor vida útil de la equipos y a menos requisitos de mantenimiento. El sistema también es altamente versátil, capaz de manejar una amplia gama de tipos de polvo, incluyendo polvos finos, gránulos e incluso algunos materiales cohesivos. Esta adaptabilidad lo hace adecuado para varias aplicaciones, desde operaciones de laboratorio a pequeña escala hasta producción industrial a gran escala. Además, los sistemas de presión negativa generalmente se consideran más seguros, ya que minimizan el riesgo de explosiones de polvo al mantener el polvo en estado diluido y evitar la acumulación de carga estática. El diseño del sistema también permite una fácil integración con instalaciones existentes, haciéndolo una solución práctica para reequipar o expandir operaciones de manejo de polvo existentes.
Aplicaciones y beneficios en entornos industriales
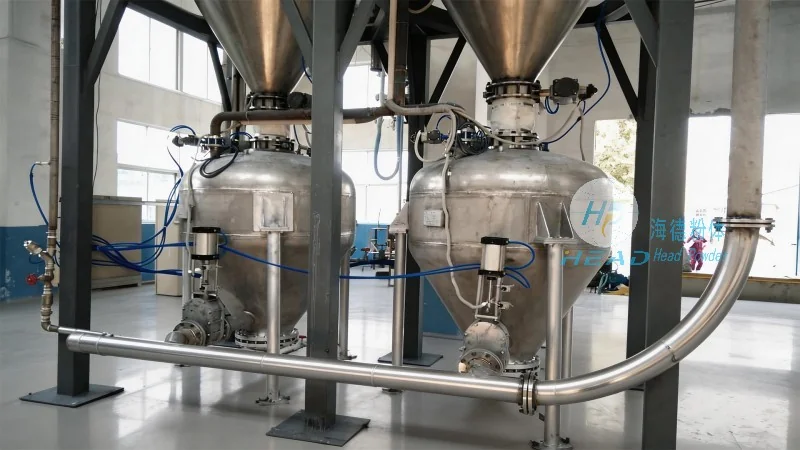
La aplicación del transporte de polvo en fase diluida con presión negativa es común en múltiples industrias. Por ejemplo, en la industria farmacéutica, se utiliza para transportar ingredientes activos farmacéuticos (APIs) y excipientes con alta precisión y mínima contaminación. La baja presión y el manejo suave del sistema evitan la degradación del producto y garantizan su integridad. En la industria química, se emplea para manejar polvos reactivos y materiales peligrosos, donde la seguridad es primordial. La capacidad del sistema para mantener un entorno controlado y prevenir la dispersión de polvo lo hace ideal para tales aplicaciones. De manera similar, en la industria de procesamiento de alimentos, se utiliza para transportar ingredientes como harina, azúcar y especias, asegurando que el producto permanezca fresco y libre de contaminación. Los beneficios de esta tecnología van más allá de la eficiencia y la seguridad; también contribuye a la sostenibilidad ambiental al reducir la necesidad de manejo manual y minimizar residuos. Al optimizar el proceso de manejo de polvo, el transporte en fase diluida con presión negativa ayuda a las empresas a mejorar su rendimiento operativo general y reducir su huella ambiental.
Conclusión
HeadPowder Engineering Co., Ltd. sigue estando a la vanguardia del desarrollo e implementación de soluciones avanzadas para el transporte de polvo. El sistema de transporte de polvo en fase diluida con presión negativa, con su práctico principio de funcionamiento y numerosas ventajas, representa un avance significativo en el manejo industrial de materiales. Al utilizar esta tecnología, las empresas pueden mejorar la productividad, reducir costos y aumentar la seguridad en sus operaciones de manejo de polvo. A medida que aumenta la demanda de sistemas de transporte de polvo confiables y eficientes, HeadPowder sigue comprometida a proporcionar soluciones innovadoras que satisfagan las necesidades en constante evolución de la industria.