Cálculo del diseño y selección de equipos para el transporte neumático de harina de avena
HeadPowder Engineering Co., Ltd., un proveedor líder en el campo, se especializa en el diseño, cálculo y selección de equipos para sistemas de transporte neumático, específicamente adaptados para manejar la harina de avena. Con un enfoque en un transporte eficiente y confiable de materiales, la empresa utiliza principios de ingeniería avanzados para abordar los desafíos únicos relacionados con el transporte neumático de harina de avena, asegurando un rendimiento óptimo y mínimas interrupciones operativas.
Consideraciones clave en el diseño del transporte neumático de harina de avena
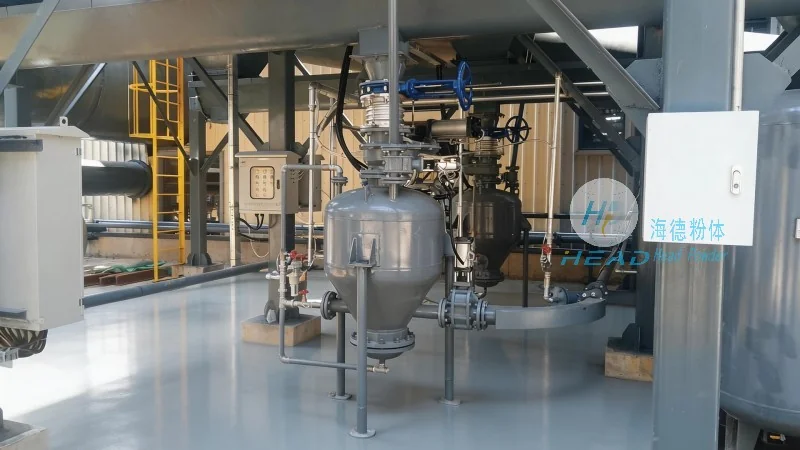
El diseño de un sistema de transporte neumático para harina de avena involucra varios factores críticos que deben evaluarse cuidadosamente. Estos incluyen las propiedades físicas del material, como el tamaño de partículas, el contenido de humedad y la densidad volumétrica, lo que afecta directamente los requisitos de flujo de aire y las diferencias de presión del sistema. Además, la capacidad del sistema, la distancia que debe recorrer el material y la velocidad de transporte deseada son parámetros esenciales que influyen en la selección de componentes adecuados como sopladores, conductos y filtros. El equipo de ingeniería de la empresa emplea metodologías de cálculo sofisticadas para determinar el volumen y presión de aire óptimos necesarios para lograr un transporte eficiente, minimizando el consumo de energía y maximizando la eficiencia del sistema.
Selección de equipos para el manejo de harina de avena
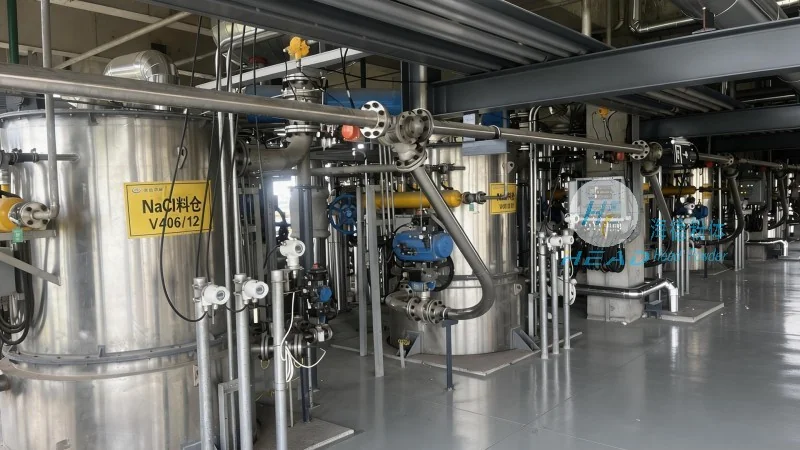
HeadPowder ofrece una gama completa de equipos adaptados a las necesidades específicas del transporte neumático de harina de avena. El proceso de selección comienza con la elección del soplador o compresor, que debe ser capaz de proporcionar la presión y volumen de aire necesarios. Los sopladores de desplazamiento positivo suelen ser preferidos por su capacidad para mantener una presión constante, mientras que los sopladores centrífugos pueden ser adecuados para capacidades más grandes. El diseño de los conductos es otro aspecto crítico, con consideraciones sobre compatibilidad de materiales, resistencia a la corrosión y prevención de acumulación de partículas. La empresa también proporciona filtros y ciclones especializados para garantizar la limpieza del sistema de transporte y proteger el equipo posterior de contaminación. Además, la selección de componentes como válvulas de retención, medidores de flujo y sistemas de control es crucial para mantener la estabilidad del sistema y prevenir reflujo o picos de presión.
Ejemplos de aplicación y estudios de caso

Las soluciones de transporte neumático de HeadPowder se han implementado con éxito en diversas instalaciones industriales, incluyendo instalaciones de procesamiento de alimentos, donde el manejo de harina de avena requiere un estricto cumplimiento con estándares de higiene y seguridad. En un caso de estudio, un cliente necesitaba transportar harina de avena desde un silo de almacenamiento hasta una línea de procesamiento a una distancia de 50 metros. Los ingenieros de la empresa diseñaron un sistema utilizando un soplador de desplazamiento positivo, conductos de acero inoxidable y un separador cíclico, logrando una velocidad de transporte de 20 metros por segundo con un consumo mínimo de energía. El sistema funcionó continuamente durante más de 8 horas sin ningún problema operativo, demostrando la fiabilidad y eficiencia del diseño. Otra aplicación involucró el transporte de harina de avena desde un tanque de mezcla a una máquina de empaquetado, donde el sistema fue integrado con un panel de control para monitorear la presión y las tasas de flujo en tiempo real, asegurando un rendimiento óptimo y evitando obstrucciones de material.
Beneficios de un Diseño Profesional y Selección de Equipos
Invertir en un sistema de transporte neumático diseñado profesionalmente para harina de avena ofrece numerosos beneficios para las operaciones industriales. Al optimizar el flujo de aire y la presión, el sistema reduce el consumo de energía, lo que conduce a costos operativos más bajos. El uso de equipos y materiales de alta calidad garantiza durabilidad y mantenimiento mínimo, reduciendo los tiempos de inactividad y prolongando la vida útil del sistema. Además, el transporte eficiente de harina de avena reduce el riesgo de degradación del material, preservando la calidad del producto. La experiencia de la empresa en ingeniería y selección de equipos asegura que los clientes reciban soluciones personalizadas que cumplan con sus requisitos específicos, ya sea para operaciones a pequeña o gran escala. Al colaborar con HeadPowder, las empresas pueden mejorar sus procesos de manejo de materiales, aumentar la productividad y mantener el cumplimiento de los estándares de la industria.